
脱硅槽的活,眼光大多落在里面。里面清完矿浆、把耐磨层做上去,收拾工具准备撤的时候,我习惯绕槽体走一圈——一圈走下来,外面往往和里面不是一回事。
一、外面那层锈,不比里面轻
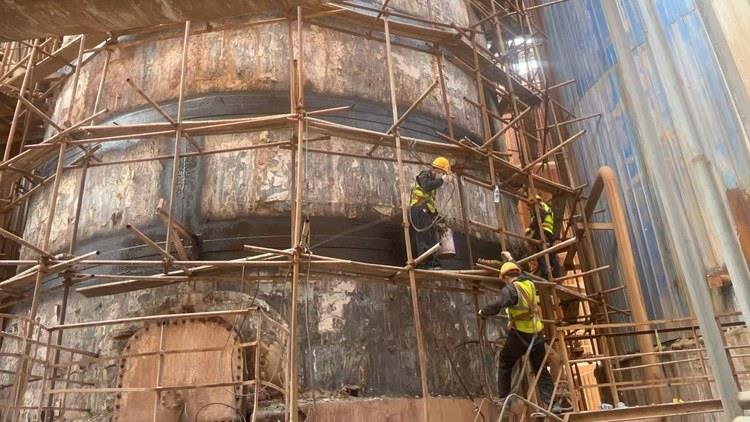
槽体外壁的焊缝,锈是连成串的。褐色的锈迹顺着焊缝往下淌,干了以后留下一道道深褐色的印子,手摸上去粗糙扎手。
最重的是底部那道环焊缝。锈皮已经分层的部位,拿铲刀轻轻一铲就能整片掀起来,底下是深褐色的锈层,再下面是点状的蚀坑。纵向焊缝稍好一些,但锈沿着焊缝从头到尾没有断过。
外面为什么会锈成这样?三样东西凑在一起:槽里蒸出来的碱蒸汽遇到冷壁面凝结、厂区雨水顺着槽壁往下淌、空气里的湿度。这三样在槽体外壁上造出一层长期不干的湿态环境。
而焊缝是所有位置里最先出问题的。焊过的钢板和母材不是一回事:焊缝周围那一圈受过热,组织和成分都不均匀,跟母材之间存在电位差。碱蒸汽的凝结水覆上去,焊缝自己就成了一个腐蚀微电池,电位低的那一块先被吃掉。锈不只停在表面,是顺着焊缝往钢板里走的。
腐蚀一旦开始,不会自己停。锈顺着焊缝往里渗,外面的钢板一层层被蚀薄;同时,锈蚀产物在钢板和涂层的界面上,体积是膨胀的,会把里侧那道耐磨层从背面顶起来——涂层边缘翘起一道缝,矿浆和碱液顺着缝钻进去,里面刚做完的活就白干了。
二、外面还是用里面那一桶料
给槽体外壁做防护,常规做法是刷防腐漆。我们没换料,用的还是里面那一桶:XK聚合陶瓷耐磨涂料。
两个原因。
第一,材料本身耐水、耐油、耐酸碱。槽外是碱雾和雨水的环境,靠的不是漆膜厚度硬挡,是材料本身在这类介质里站得住。
第二,里外一套料,界面就一致。里面用一种、外面换一种,两种材料在钢板上的结合界面本身就是一条缝,水汽专门从那儿钻。里外同一种料,整台槽子从头到脚是一个体系。
说白了,不是涂一层漆盖住,是把整台槽子从里到外包成一个壳。
三、焊缝的活,一道一道往上摞
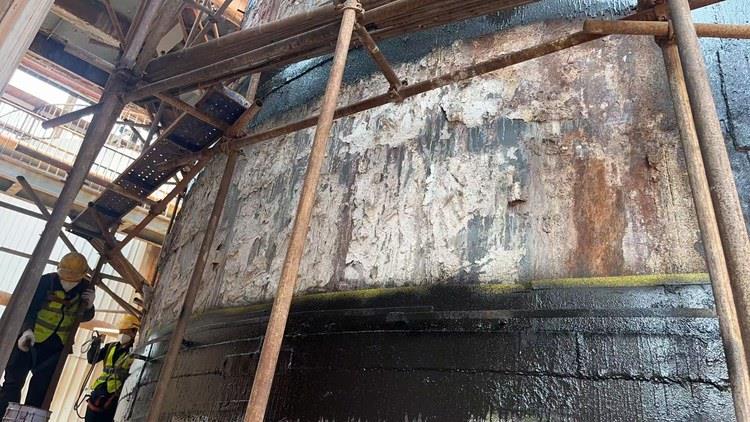
喷涂的时候,槽壁大面好办,喷枪扫过去就是一层。壁面大面也有浮锈,一样要打磨清理,只是不用像焊缝那样逐条细抠。
到了焊缝,活就细了。焊缝是凹进去的窄槽,喷枪对着正喷,涂料容易堆在缝口,缝底进不去。缝底进不去,等于这条焊缝最该防的地方是空的——锈以后就从那儿往上冒。
所以焊缝得分遍做。
第一遍薄喷,让涂料尽量渗进窄缝里,打个底。等表干,这时候从侧面看,焊缝还有明显的凹痕。
第二遍再喷,把凹痕填起来。等表干,焊缝基本平了,但厚度还不够。
第三遍覆盖,和前两遍摞在一起,整体加厚,做到 3mm。
不是全槽外壁都做 3mm。壁面大面按涂层厚度做到位就够了;底部环焊缝和纵焊缝要做到 3mm——碱蒸汽和雨水最先接触、最容易积水的位置就在这儿。
四、喷完别急着收枪
涂层固化以后,还有一道:测厚仪沿着每一条焊缝,从头到尾一段一段打。
为什么专挑焊缝?喷枪走到焊缝端头的时候角度受限,端头最容易偏薄,肉眼根本看不出来。测厚仪不吃这一套,读数多少就是多少。按涂层厚度检测的通行做法,焊缝、转角这些喷枪走不匀的位置要加密测点,每个点取几次读数取平均。
测出偏薄的位置就补喷,固化以后再测,直到合格。
焊缝上任何一个不到设计厚度的点,都是日后水汽钻进来的通道。今天少喷一道,那个位置就先从里面返锈。
脱硅槽的防护,做一半跟没做差不多。里面扛矿浆冲刷和碱液腐蚀,外面封焊缝——两个战场,同一套料,一台槽子从头到脚是一个完整的壳。
判断也不复杂:外壁焊缝出现连片锈迹、锈皮开始分层,外壁防护就该安排了;如果已经穿孔或者渗漏,得先把结构缺陷处理掉、把钢板强度补回来,再做涂层防护。
涂层与防腐层的实际使用寿命受具体工况(碱液浓度与温度、矿浆含固量与颗粒硬度、厂区大气环境等)影响,按工况核定,以现场诊断方案为准。
服务热线:0379-60679299
客户咨询:13603889856(微信)
商务经理:17739082820(微信)
邮箱:lylcxkjx@126.com
网址:http://www.lyxkjj.com
地址:河南省洛阳市栾川县赤土店镇