
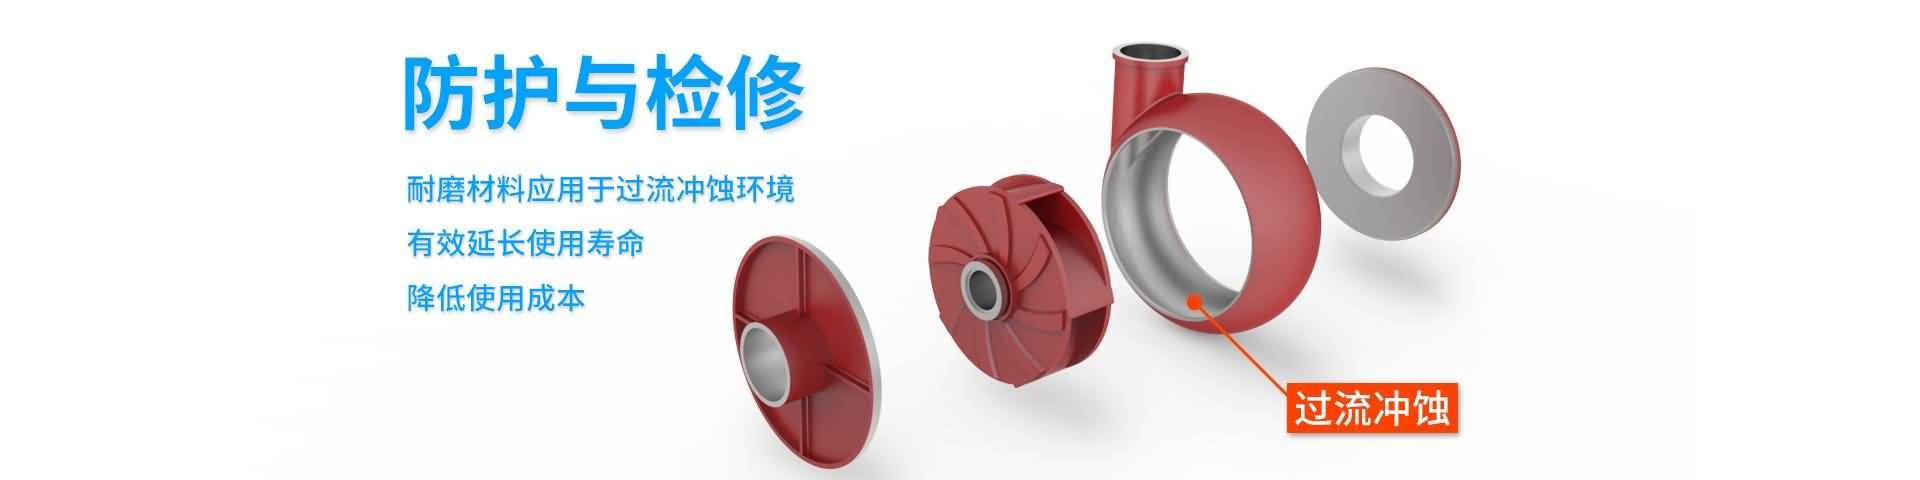
旋流器是选矿厂里最安静的一台设备。球磨机声音不对,整个车间都知道;渣浆泵跑浆,马上有人去关阀门。旋流器不响、不漏、也不报警,转得好好的,谁也不会觉得它有问题——等到检修拆开,才发现内壁已经薄下去一截,进料口那道切线冲击的位置被磨出了一条沟。
到这一步,掉的不是旋流器本身的钱,是分级指标。
一、旋流器怎么分级,沟是怎么磨出来的
打开旋流器,手指从进料口往下划,能摸到一道明显的深槽,沿着切线方向,比其他地方凹下去一截。
矿浆以一定的压力从切向进入圆柱腔,在腔内高速旋转。粗颗粒被离心力甩向壁面,沿壁向下、从底流口排出;细颗粒向轴线聚拢,从溢流管往上走。分级就靠这道螺旋流场完成。
坏就坏在"甩到壁上"这一步。矿浆里夹带的石英、铁矿这类硬质颗粒,贴着内壁高速螺旋冲刷。进料区是矿浆的第一落点,冲击力最大,磨得最快;往下到锥段,流速降下来一些,可面积大、粉磨时间长;再往上到溢流管附近,走的是细颗粒,相对轻,但表面一旦被磨粗糙,就容易挂料沉积。
内壁一薄,分级指标就跟着变。磨到一定程度,内壁凹下去,原本规整的螺旋流场就乱了:该沿壁往下的粗颗粒被扰动带偏,混进溢流,这就是现场说的跑粗;本该从底流排出的合格细颗粒,被裹在沉砂里退回球磨机再磨一遍。两头都错——一头是精矿里混进了粗粒,一头是已经磨合格的细粒在做无用功。过磨、电耗上升,处理量还往下走。
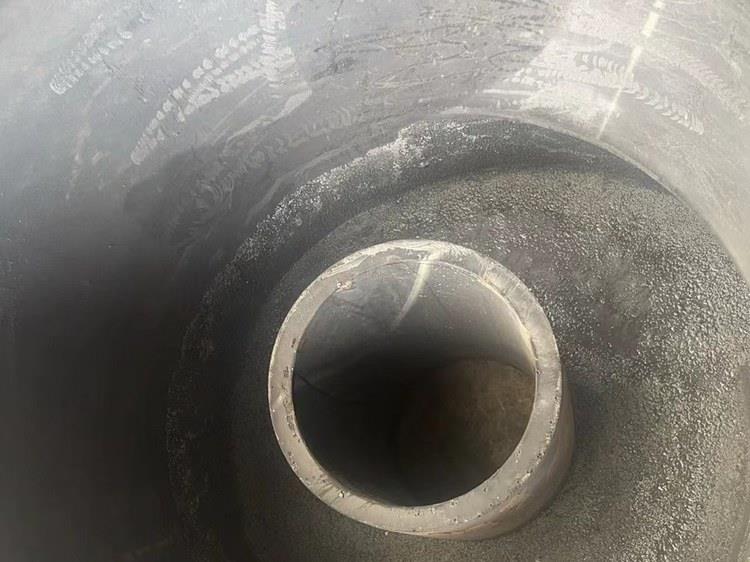
所以旋流器内衬减薄的损失,不只是换一件内衬的钱,是整个磨矿分级回路效率的持续下滑。这种下滑没有报警,只有指标。
二、进场先做的是拆检,不是上手涂
干旋流器修复,第一步不是抹材料,是拆开看。
一台旋流器上,进料口、锥段、溢流管、沉砂口这几个位置的磨损速度不一样,哪一处先到极限,不拆开看不出来。所以进场以后,我们先把要修的旋流器逐个拆开看过——内衬还剩多少、有没有穿孔、哪一段减薄最厉害,列清楚再动手。
接下来是第二个判断:只修已经磨穿的那几个,还是同一批一起做。
多数情况我们建议一起做。理由很直接:没到穿透的那几个,内衬其实也已经减薄了一截,只是还没到极限。等它们磨穿了再单独停一次机,等于把一次检修拆成两次。同一批一起做,一次停机就够。
三、同一种材料,按磨损梯度分厚度
旋流器里面不是平均磨的——进料口最狠,锥段次之,顶部最轻。涂敷厚度不能一刀切。
进料区做最厚。矿浆的第一落点,切线方向高速冲击,这里是整台旋流器磨损最快的位置。这一段涂得最厚,硬扛第一波冲击。
锥段做中等厚度。矿浆沿壁往下做螺旋流动,速度比进料口低,但粉磨时间长、面积大。厚度比进料区降一档,重点是把内壁修光滑,减少流体阻力。
顶部和溢流管做标准厚度。这一段走的是细颗粒,速度最慢,标准厚度够用;表面同样要修光,避免细颗粒挂壁沉积。
材料是同一个体系——XK聚合陶瓷耐磨涂料。不换料,调整的是每一层的涂敷厚度。
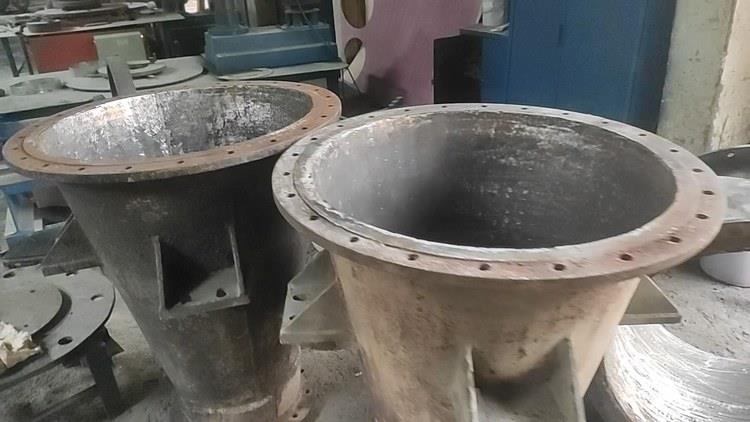
四、现场怎么干:清底、打磨、涂敷、修平
涂层能不能跟金属咬住,取决于涂之前基面处理到什么程度。
第一步清底。把内壁残余的矿浆、碎颗粒清出去,结垢和挂料尤其要清干净——留在里面,材料就贴不实。
第二步打磨。把表面的锈层、氧化皮和磨糙的部位打磨到位,让基体露出干净的金属本色,涂层才有咬合面。
处理好的表面不能再拿带油的手套去摸,也不要长时间敞着受潮;不需要处理的位置提前遮盖保护。这两步做扎实了,后面涂层才能和金属咬在一起,不会成片起壳。
第三步涂敷。用批刀或塑料刮板,朝一个方向走,一边涂一边压实,把材料压进基体的微孔里。厚薄要顺着内壁曲面均匀过渡,不能出现台阶——薄的那一点先磨穿,那一块就是破损的起点。拌好的材料要在 3 分钟内用完;固化变硬的材料不能再使,用上去会出现局部掉层。
顺序按磨损位置走:从进料口开始,到锥段,再到顶部。一台做完,做下一台。
第四步修平。初固之前用刮板把表面修一遍,把厚薄过渡处刮顺;封层同样在初固前修平。表面光滑不只是好看——凹凸留在内壁上,就是下一轮挂料和局部冲刷的起点。
涂层要固化到位再回装。环境温度高于 25℃ 时,常温固化 24 小时可以投入使用;温度低于 25℃ 固化会变慢,需要用碘钨灯一类的加热设备辅助加温。
五、修,还是换新的
换一组旋流器多少钱,做过选厂的人都清楚。
修的花费不到新件的三分之一,省下来的时间更实在——固化到位以后回装,两小时就能恢复运行;换新件光拆装、重新调平衡、重新跑参数就不止这个时间。
这两笔都不算最大的。停机才是大头——旋流器装在磨矿和后续选别之间,它一停,磨矿段的料出不去,浮选段的料进不来,前后工段一起等。停几个小时,亏的不是旋流器的钱,是整条线的产能。
六、什么时候该拆开看一眼
旋流器的磨损是渐进的,全程不报警。比较稳的做法是结合设备检修周期定期拆检内衬,进料区和锥段重点看。
出现明显凹槽或局部减薄,在影响分级指标之前处理,成本最低、停机最短;等到溢流开始跑粗、沉砂里合格粒级明显增多再去查,往往已经多付了一轮返磨的电费。
至于磨损到什么程度还能修、什么程度建议直接换新,要看内衬剩余厚度、穿孔范围,以及锥段内腔线型变形到什么程度——按实际工况核定,没有可以套用的数字。
涂层修复后的实际使用寿命受具体工况(介质含固量、颗粒粒径、运行温度等)影响,按工况核定,以现场诊断方案为准。
服务热线:0379-60679299
客户咨询:13603889856(微信)
商务经理:17739082820(微信)
邮箱:lylcxkjx@126.com
网址:http://www.lyxkjj.com
地址:河南省洛阳市栾川县赤土店镇