
搅拌桶做耐磨防护,方案拿到手,最常被问的一句话是:材料不就一种吗,为什么桶壁做 3mm,叶轮和根部要做 6mm?
问题问在点上。同一桶料、同一台设备,厚度不一样,道理全在设备怎么磨上。
搅拌桶里,三个地方磨得完全不一样
很多人以为搅拌桶就是一个桶,里面在转,整体都在磨。
不是。
桶里至少有三个磨损差别很大的区域。
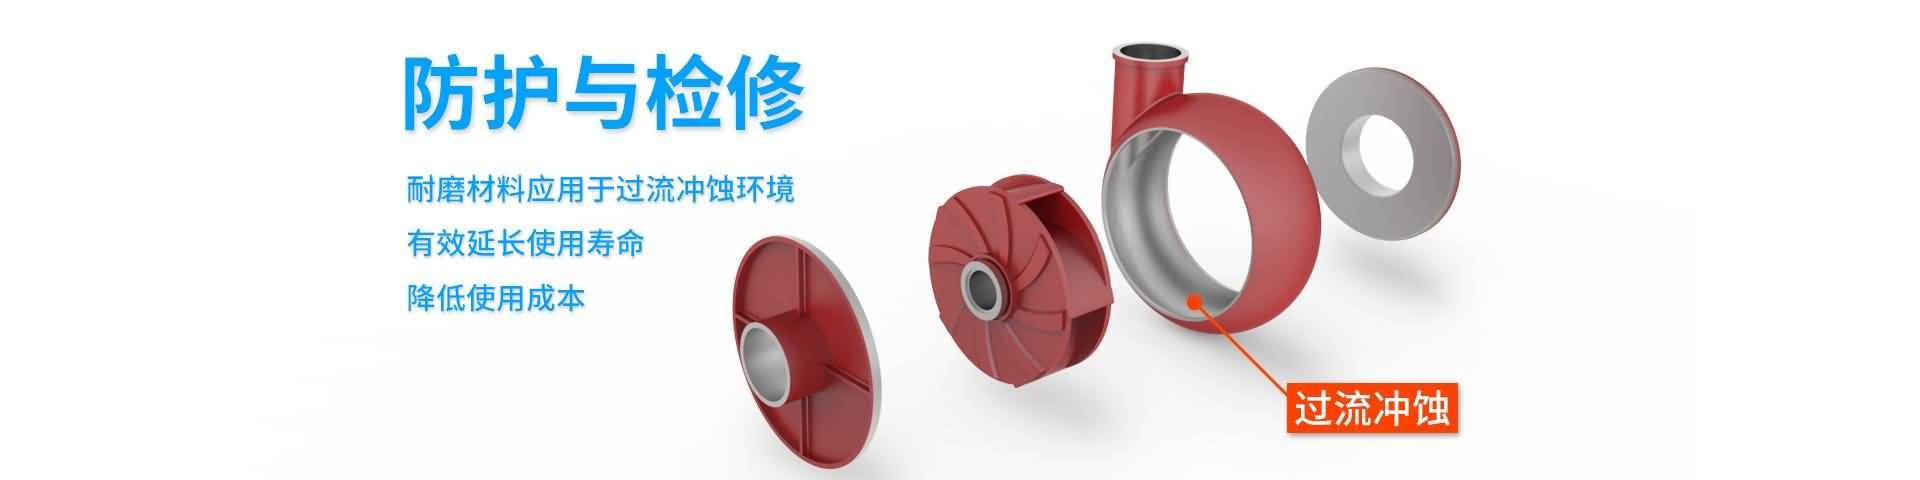
叶轮边缘,冲蚀最快。叶轮转起来,边缘像刀一样切进矿浆,粗颗粒都堆在叶片端部,以很高的线速度往上撞,一下一下往下削。公开的矿浆搅拌桨叶磨损研究讲得很直接:桨叶表面的剪应力从根部往端部逐渐增大,颗粒与桨叶的碰撞集中在端部,端部区域的冲蚀磨损最严重。整台搅拌桶里,就是这里减薄最快。
叶轮根部,受力最大。根部是叶片和轮毂连着的地方,等于悬臂梁的固定端。矿浆阻力传到叶片上,弯矩全堆在根部,还一圈一圈周期性变化。搅拌器桨叶断裂的失效分析,结论大同小异:断口多在桨叶根部,属交变弯曲应力下的疲劳开裂。这里要防的不只是磨薄,还有开裂。
桶壁,磨得均匀。矿浆甩到桶壁上,颗粒在壁面上滚、擦。速度慢一些,可面积大,整体均匀减薄——不会突然穿孔,但一圈一起薄下去。
三个区域,三种磨法,速度差着量级。
如果整桶按一个厚度做,问题马上出来:该厚的地方没厚,叶轮边缘先磨穿,桶壁的涂层还剩一大截。料没用在该用的地方。
厚度怎么分:哪里磨得快,哪里做厚
原则就一句话:哪里磨得快,哪里做厚。
桶壁 3mm。桶壁是均匀的研磨磨损,速度慢,3mm 够用。这个数字不是随手定的——矿浆槽、桶类设备的内壁涂层,常规施工口径就是 3mm 左右。再往上加不划算:涂层固化时会收缩,膜层越厚,内外固化收缩越不一致,应力释放不掉,后期容易开裂、起皮、整片脱落。3mm 是“够用”和“不出问题”之间的平衡点。
叶轮和根部 6mm 左右。叶轮边缘是冲蚀磨损,比桶壁快得多,3mm 撑不到下一个检修周期。矿浆槽桶类设备上,叶轮、转子以及它下方这片冲刷最重的部位,施工口径是做到 6mm 左右。根部还要多做一步:先按设备基材的材质补焊,用同材质或接近材质的钢板、钢筋焊出骨架,把结构恢复起来;再往上做涂层分层——基础层管结合,加强层堆厚度,面层做封闭。
整体区间 3~8mm。弧面、小面积、形状不规则的部位,合适的涂层厚度落在 3~8mm 之间。具体到某一台桶做多少,要看矿浆浓度、颗粒粒径、搅拌转速,还有下一次检修排在哪个月——不是套一个数就完事。材料始终是同一种:XK聚合陶瓷耐磨涂料,桶壁、叶轮、根部都用它,变的只是厚度。
施工顺序:先大面积,再局部,最后封层
同一桶料,不用换材料,但先做哪里后做哪里,有讲究。
第一步,表面处理。磨蚀缺损的地方先补焊,选用与设备基材同材质或接近的钢板、钢筋做骨架焊接,把结构恢复起来。然后脱脂除潮:新棉纱擦一遍,再用氧乙炔把火焰调到 10cm 长、以 5cm/min 的速度反复均匀烘烤,去掉油脂和潮气。最后喷砂除锈,喷砂面要目视可见均匀的金属本色;处理完的表面不能拿带油的手套去摸,还要注意防潮。不需要处理的部分提前遮盖保护。
第二步,桶壁先上。桶壁面积大、表面平整,用耐磨材料专用喷涂机大面积喷,趁材料还在可操作时间内把整圈覆盖完。这一步最省料、最省时,是整台设备的底子。
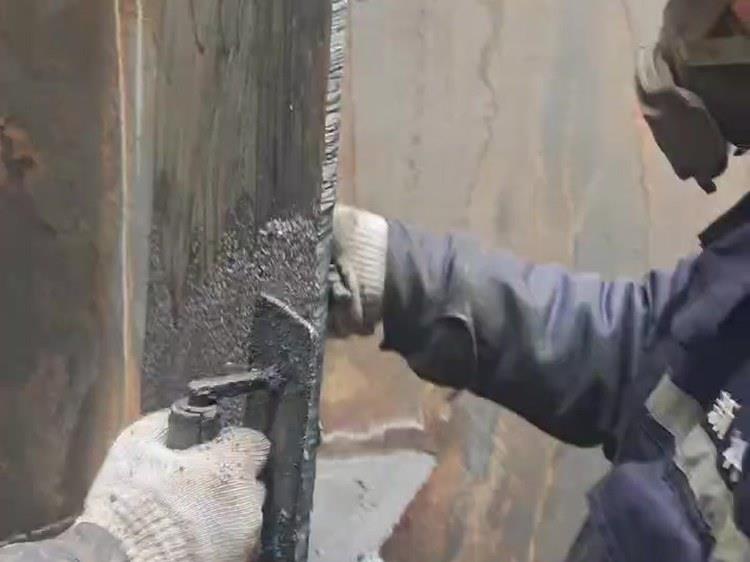
第三步,叶轮手工做。叶轮面积小、弧度大,喷涂机铺不开,改成人工:用塑料刮板把材料抹上去,朝一个方向涂,一边涂一边压实,把材料压进表面的每一个微孔。厚度从桶壁的 3mm 过渡到叶轮的 6mm,要顺着弧面均匀加厚,不能出现台阶。厚薄不匀比整体偏薄更麻烦——薄的地方先磨穿,那一块就是破损的起点。
第四步,根部最后收。先用材料薄薄抹一遍,让它渗进根部缝隙,表干之后再堆到设计厚度。做完用手摸一遍过渡区,从叶轮到根部应该是平滑上坡。
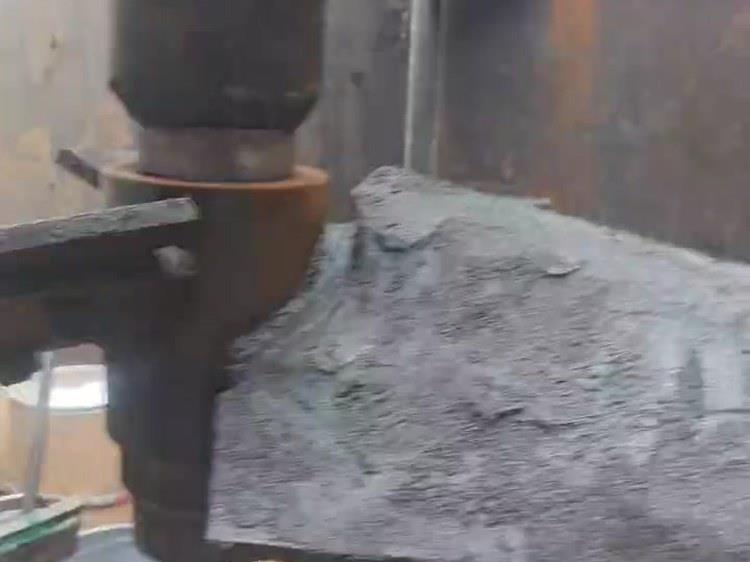
第五步,修平、封层、固化。材料初固前用刮板把表面修平整;初固后用刮板再均匀抹一层做封层。环境温度高于 25℃ 时,常温固化 24 小时可以投入使用;温度低于 25℃ 固化会变慢,需要用碘钨灯一类的加热设备辅助加温。拌好的材料要在 3 分钟内用完——固化变硬的材料不能再用,用了会出现局部掉层。
一台搅拌桶做下来,同一桶料,三个厚度区域,不用换料。
为什么不整体做 6mm
有人会问:既然厚一点更耐磨,为什么不全部做到 6mm?
两个原因。
一个是不划算。桶壁磨得慢,做到 6mm 是白费材料和工时,多出来的那一截厚度在桶壁上发挥不了作用。
另一个是会出问题。涂层不是越厚越好,这一点行业里早有共识:过厚的涂层内应力增大,容易龟裂、脱落。功能性涂层的膜厚超标,典型缺陷就是固化时产生收缩应力,膜层太厚,内外固化收缩速度不一致,应力释放不掉,后期开裂、起片。桶壁是大面积平面和弧面,更没必要硬堆。
分区做厚度,省下来的料全堆到了真正磨得快的地方,同时也避开了厚涂层容易出的那些毛病。
一台桶的厚度方案怎么定下来
搅拌桶的耐磨防护,说到底是把厚度放对地方:桶壁 3mm,叶轮和根部 6mm 左右,整体控制在 3~8mm 区间。
同一桶料能在一台桶上做出三个厚度,靠的不是换材料,是施工前对设备和工况的判断——矿浆浓度多高、颗粒粒径多大、搅拌转速多少、下一次检修排在哪个月。这几项定了,厚度才定得下来。
本文所述的涂层厚度与工艺参数,为矿浆槽、桶类设备的常规施工口径;具体方案按工况核定,实际厚度以现场诊断后确认的方案为准。
服务热线:0379-60679299
客户咨询:13603889856(微信)
商务经理:17739082820(微信)
邮箱:lylcxkjx@126.com
网址:http://www.lyxkjj.com
地址:河南省洛阳市栾川县赤土店镇