
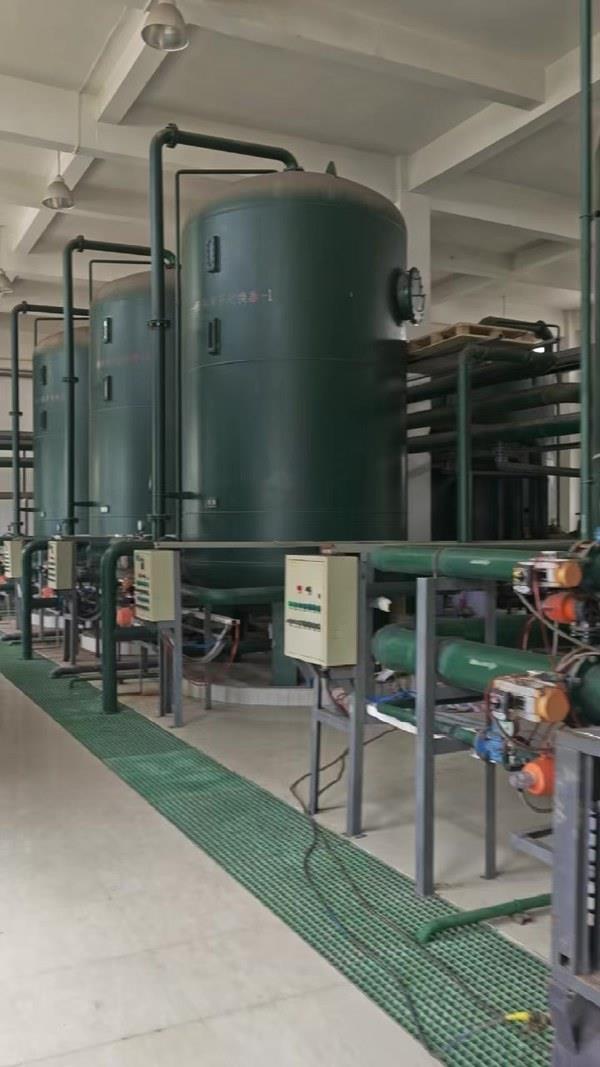
这台钠离子交换器装在玻璃厂的水处理车间,负责给全厂制软化水。罐体密闭运行,平时从外面看不出里面的情况。这次检修打开人孔,我们侧着身子钻进去,手电往里一照——内壁的旧涂层已经成片翘起来了。
一、罐内的状况:旧涂层成片翘起,钢板返锈
不是局部起泡那种,是大片从钢板表面翻起来。有些位置涂层已经脱落,露出底下的钢板,表面返了锈。焊缝那一条最明显,锈从焊缝根部起来,顺着焊缝走向铺开。蹲在罐里摸一下翘起的涂层边缘,轻轻一揭就掉;底下的钢板坑坑洼洼,深褐色的蚀坑一个挨一个。
二、清底:旧涂层铲净,浮锈和焊渣打磨到位
修这种罐体,第一步永远是最费功夫的——清理基体。
旧涂层翘起来的全部铲掉,起皮的、分层的、松动的,一片不留。不是拿角磨机把表面磨一磨就行,凡是附着不牢的旧涂层都要彻底清掉,露出底下的钢板。
铲完旧涂层再除锈。罐子是圆的,打磨得顺着弧度来,角磨机贴着罐壁走,不能硬怼。钢板表面的浮锈打掉,打到露出金属本色。焊缝根部凹进去,角磨机伸不到的死角,换钢丝刷轮怼着转,一点一点把锈磨出来。焊缝上的焊渣和凸起也要打磨平整。
这步最慢,但省不得。基体处理不到位,后面做得再好也白搭,涂层附着不上去。
三、喷涂:一遍成型,不用做两层
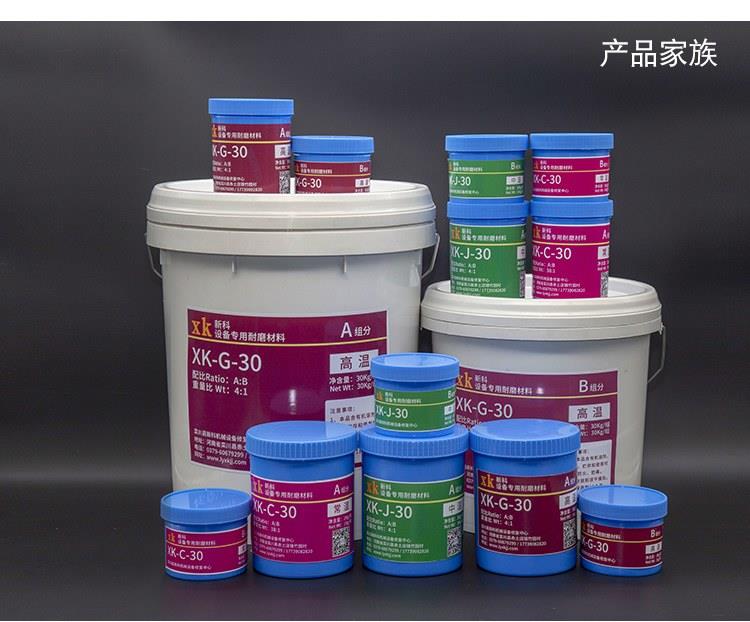
基体处理干净,直接上 XK聚合陶瓷耐磨涂料。
这种工况有一种常见做法是分两道:先做一层防腐,再上一层耐磨。两道之间就是一条界面,介质和水汽容易顺着界面钻进去。
XK聚合陶瓷耐磨涂料是把耐水、耐油、耐酸碱的树脂体系和陶瓷骨料复配在一套材料里。树脂体系挡化学介质,盐水渗不进去;陶瓷骨料固化以后表面致密坚硬,树脂颗粒在上面滚,磨不动。一套料喷上去,耐腐蚀和抗冲刷一次做完,也就不存在两道之间那条界面。
喷涂的时候罐壁大面均匀覆盖。罐体是圆的,喷枪顺着弧度走,一遍过去再回来,不赶速度;每一道喷完,等表面初步固化,再喷下一道。
四、焊缝和进出口:厚度要单独加
焊缝是整台设备最薄弱的环节。
交换器运行时要定期再生,往罐里打的是浓盐水。焊缝那一圈受过热,金属的组织和成分跟母材不一样,两者之间存在电位差;介质覆上去,电位低的一侧先被腐蚀。这次打开罐体,焊缝处涂层剥离最彻底,锈也是从焊缝根部起来的。
所以焊缝位置不能跟大面一样只做常规厚度,要单独多喷几遍,每一道等表面初步固化再喷下一道。喷完沿着焊缝走向摸一遍,确认没有漏喷、没有薄点。
进出口区域也一样——水从这些位置进出,流速最高,树脂颗粒冲刷最集中,薄了以后先从这些位置开始坏。同样要重点加厚。
五、固化以后进罐复查
全部喷完,等涂层完全固化。常温固化 24 小时;环境温度低于 25℃ 时,固化会明显变慢,需要配加温设备辅助。
固化以后进罐检查一遍:内壁致密光滑,手摸上去硬实,没有软点、没有气泡、没有漏喷的位置。焊缝处的涂层和大面齐平,看不出明显高差,厚度到位了。
涂层与防护层的实际使用寿命受具体工况(介质浓度与温度、树脂颗粒冲刷强度、再生频次等)影响,按工况核定,以现场诊断方案为准。
服务热线:0379-60679299
客户咨询:13603889856(微信)
商务经理:17739082820(微信)
邮箱:lylcxkjx@126.com
网址:http://www.lyxkjj.com
地址:河南省洛阳市栾川县赤土店镇